


Waqt l-iwweldjar tal-Azzar Corten, ir-rekwiżiti tal-proċess ivarjaw b'mod sinifikanti bejn il-folji tal--gauge irqiq (Inqas minn jew ugwali għal 3mm) u tal-qies- oħxon (Akbar minn jew ugwali għal 5mm). Id-differenzi ewlenin jiffokaw fuq il-kontroll tal-input tas-sħana, l-għażla tal-metodu tal-iwweldjar, u miżuri kontra -xquq-ewlenin biex tiġi żgurata s-saħħa tal-weldjatura u r-reżistenza għall-korrużjoni. Dan l-artikolu jipprovdi paragun konċiż għall-applikazzjoni prattika tal-klijenti barranin.
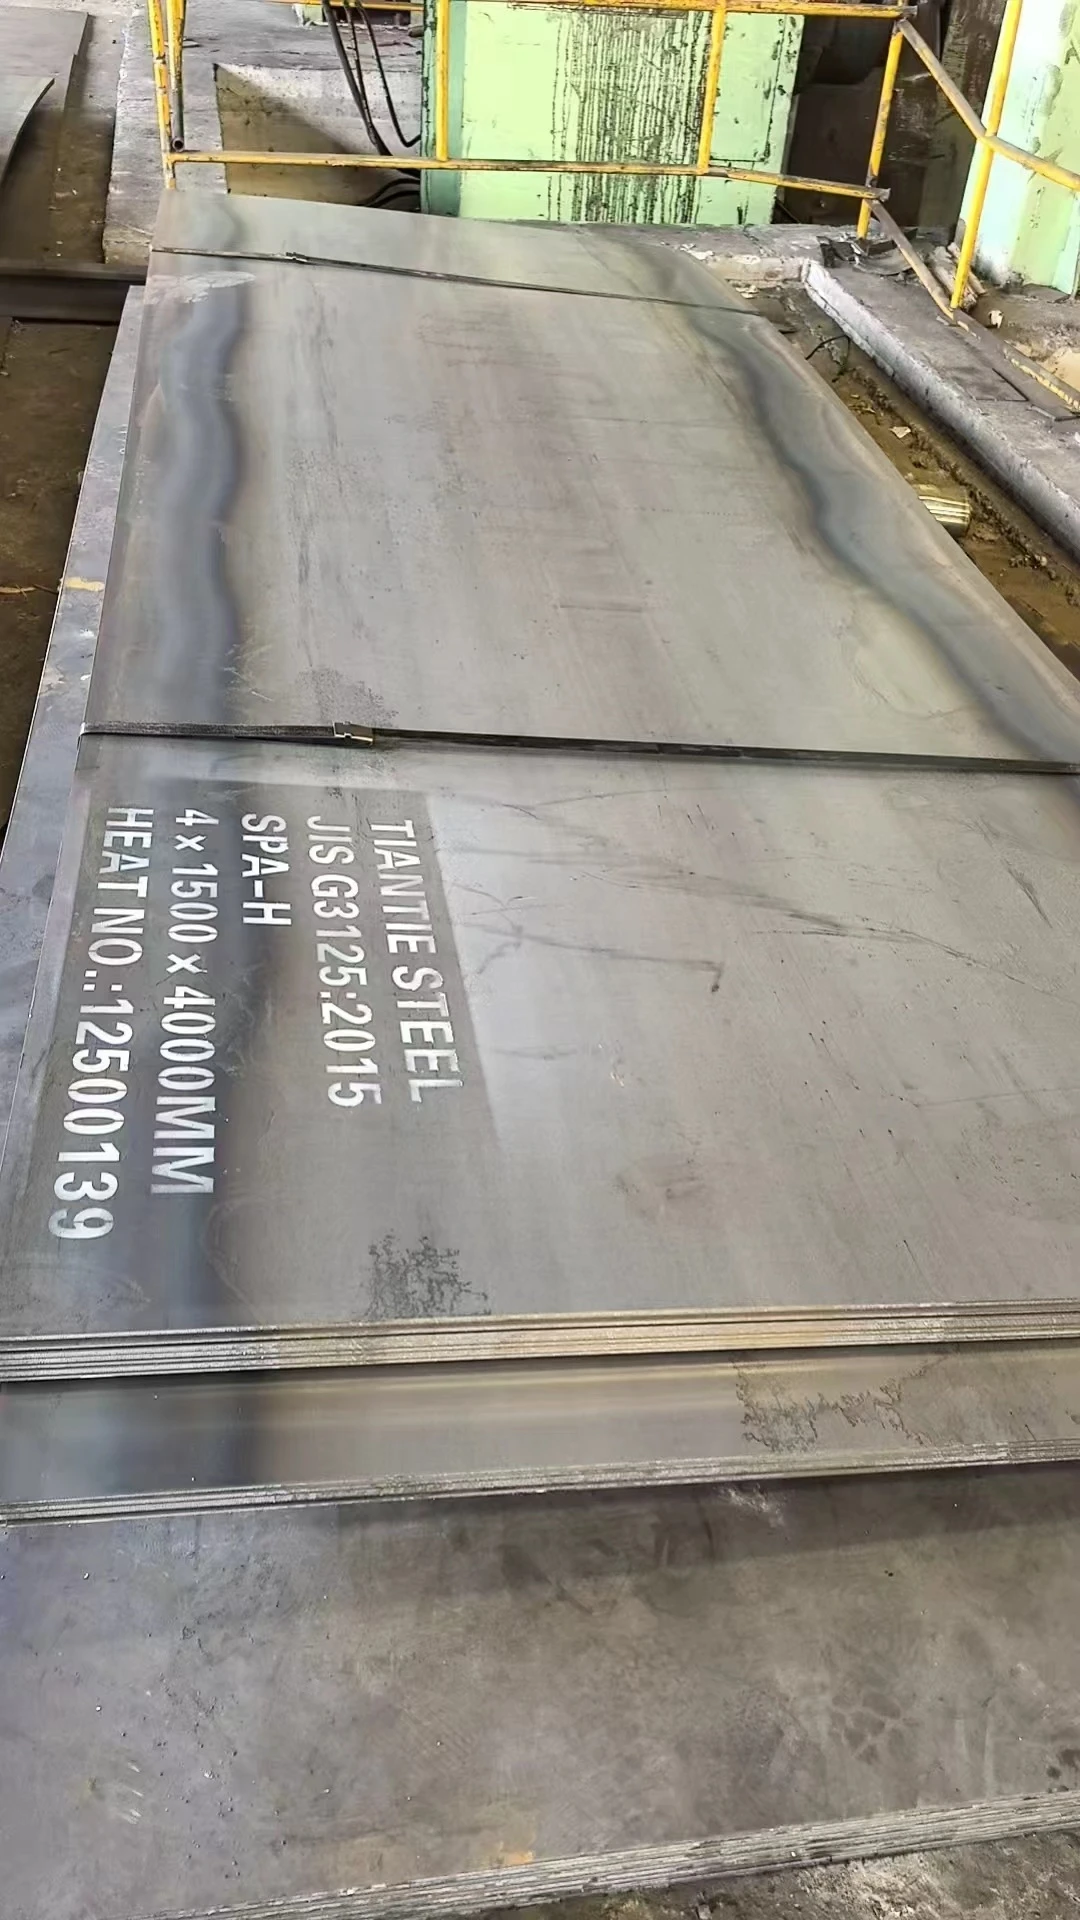
1. Differenzi fil-Proċess tal-Iwweldjar tal-qalba
Għażla tal-Metodu tal-Iwweldjar: - Irqiq-gauge (Inqas minn jew ugwali għal 3mm): Ipprijoritizza metodi ta' input ta' sħana-baxxa bħal GTAW (TIG) jew MIG/MAG bi trasferiment ta' ċirkwit-short. Dawn il-metodi jimminimizzaw it-twessigħ tas-sħana-żona affettwata (HAZ) u jevitaw il-ħruq-. L-iwweldjar bl-ossiaċetilene mhuwiex rakkomandat minħabba sħana eċċessiva. - - gauge ħoxna (Akbar minn jew ugwali għal 5mm): Uża SMAW (welding b'stick) jew MIG/MAG bit-trasferiment tal-isprej. Għal strutturi kritiċi (eż., pontijiet), l-iwweldjar bl-ark mgħaddas (SAW) huwa fakultattiv għal effiċjenza għolja. Iwweldjar b'ħafna-passaġġ huwa meħtieġ biex tiġi żgurata penetrazzjoni sħiħa.
Kontroll tal-Input tas-Sħana: - Irqiq-gauge: Ikkontrolla b'mod strett l-input tas-sħana f'0.5-1.2 kJ/mm. Uża elettrodi ta' dijametru żgħir -(1.6-2.4mm għal MIG; 2.0-2.5mm għal GTAW) u kurrent baxx (60-120A) biex tevita warping u burn-through. - Thick-gauge: Input moderat tas-sħana (1.5-3.0 kJ/mm) b'elettrodi akbar; 1.6-1.2mm għal SAW) u kurrent ogħla (180-300A). It-temperatura tas-saffi ta' bejn is-saffi għandha tkun Inqas minn jew ugwali għal 150 grad biex tevita l-ħxuna tal-qamħ f'HAZ.
Disinn Konġunt u Preparazzjoni: - Irqiq-gauge: Adotta ġonot tal-ħoġor jew tal-butt mingħajr ċanfrin (jew ċanfrin żgħir ta '30 grad) biex tnaqqas il-volum tal-weldjatura. Żgura twaħħil issikkat (spaz Inqas minn jew ugwali għal 0.5mm) biex tevita tidwib eċċessiv-minn. - Ħoxna-gauge: Uża V-kanal jew X-tastatur tal-kanal (60-70 grad inkluż angolu) biex tiżgura penetrazzjoni sħiħa. It-tindif ta' skanalaturi minn qabel-weldjatura (neħħi s-sadid, iż-żejt) huwa kritiku, u qasma ta 'għeruq ta' 2-4mm hija rakkomandata għall-iwweldjar b'ħafna passaġġi.

2. Rekwiżiti Ewlenin Komuni u Miżuri Kontra l--Korrużjoni
Materjali tal-Iwweldjar: Iż-żewġ gauges jeħtieġu konsumabbli tal-iwweldjar reżistenti għat-temp li jaqblu ma 'gradi Corten Steel (eż., ER50-GNiCuCr għal MIG/GTAW; E7018-G għal SMAW) biex jiżguraw reżistenza għall-korrużjoni tal-weldjatura.
Post-Trattament tal-Weldjatura: - Irqiq-gauge: Tħin ħafif għal ħjatat tal-weldjatura lixxa; ebda post-trattament tas-sħana tal-weldjatura (PWHT) biex tiġi evitata d-deformazzjoni. - Ħoxna-gauge: PWHT (ttemprar ta 'ħelsien mill-istress f'550-620 grad) għal strutturi kbar biex inaqqsu l-istress residwu u jipprevjenu qsim kiesaħ. Itħan il-weldjaturi biex tneħħi l-ispatter u applika aċċeleratur tas-sadid biex jaqbel mal-kulur tas-sadid tal-materjal bażi.

3. Għajnuniet Prattiċi dwar l-Iwweldjar
Għall-iwweldjar ta'-gauge irqiq, uża attrezzaturi biex tiffissa l-biċċiet tax-xogħol u tnaqqas it-tgħawwiġ.
Għall-iwweldjar b'ħafna passaġġi-gauge oħxon, naddaf kull pass sewwa biex tneħħi l-gagazza qabel iwweldja s-saff li jmiss.
Evita l-iwweldjar f'ambjenti ta'-umdità għolja (RH>85%) biex tevita l-qsim tal-idroġenu-ikkaġunat mill-idroġenu, speċjalment għal folji ta'-gauge ħoxnin.
Fil-qosor, il-qalba tal-iwweldjar irqiq vs oħxon Corten Steel tinsab fit-tqabbil tal-input tas-sħana mal-ħxuna tal-folja. Għażla xierqa ta 'metodi ta' wweldjar u kontroll strett tal-proċess jiżguraw weldjaturi jissodisfaw kemm ir-rekwiżiti ta 'saħħa u reżistenza għall-korrużjoni, adattati għal applikazzjonijiet bħal pajsaġġi (gauge irqiq-) u strutturi tqal (gauge- oħxon).


